交联 PE 热缩膜
共挤收缩 PE 膜4浏览量
高性能包装用交联共挤 PE 收缩膜
产品详情
交联共挤 PE 热收缩膜:生产工艺详解
交联聚乙烯热收缩膜位居热收缩包装材料之首。通过专有辐射交联工艺,PE 树脂的分子结构发生根本性转变,具备卓越的拉伸强度、优异的抗穿刺性及宽温域内稳定的收缩性能。对于普通 PE 薄膜无法满足的高要求包装场景,该薄膜是首选方案。
以下是交联制造工艺的四个关键阶段——从原材料挤出到最终冷却成品——助您了解该薄膜为何能超越传统替代品。
步骤 1:共挤出工艺——构建多层气泡
该工艺始于多层共挤模头,将多种特制聚乙烯树脂层同时熔融并挤出成管状膜泡。树脂配方通常包含 LDPE、LLDPE 以及专为交联兼容性设计的功能助剂。精确控制各挤出机区的温度,可确保熔体粘度均匀,这对最终产品获得一致的薄膜厚度至关重要。
此时薄膜尚未交联,本质上仍是传统多层 PE 管。真正的转变将在下一步发生。
步骤 2:辐射交联——分子级升级
挤出薄膜经过电子束辐照室,高能电子打断聚乙烯链中的分子键,并在链间形成共价交联。这种三维网络结构是交联膜与普通 PE 热收缩膜的根本区别。
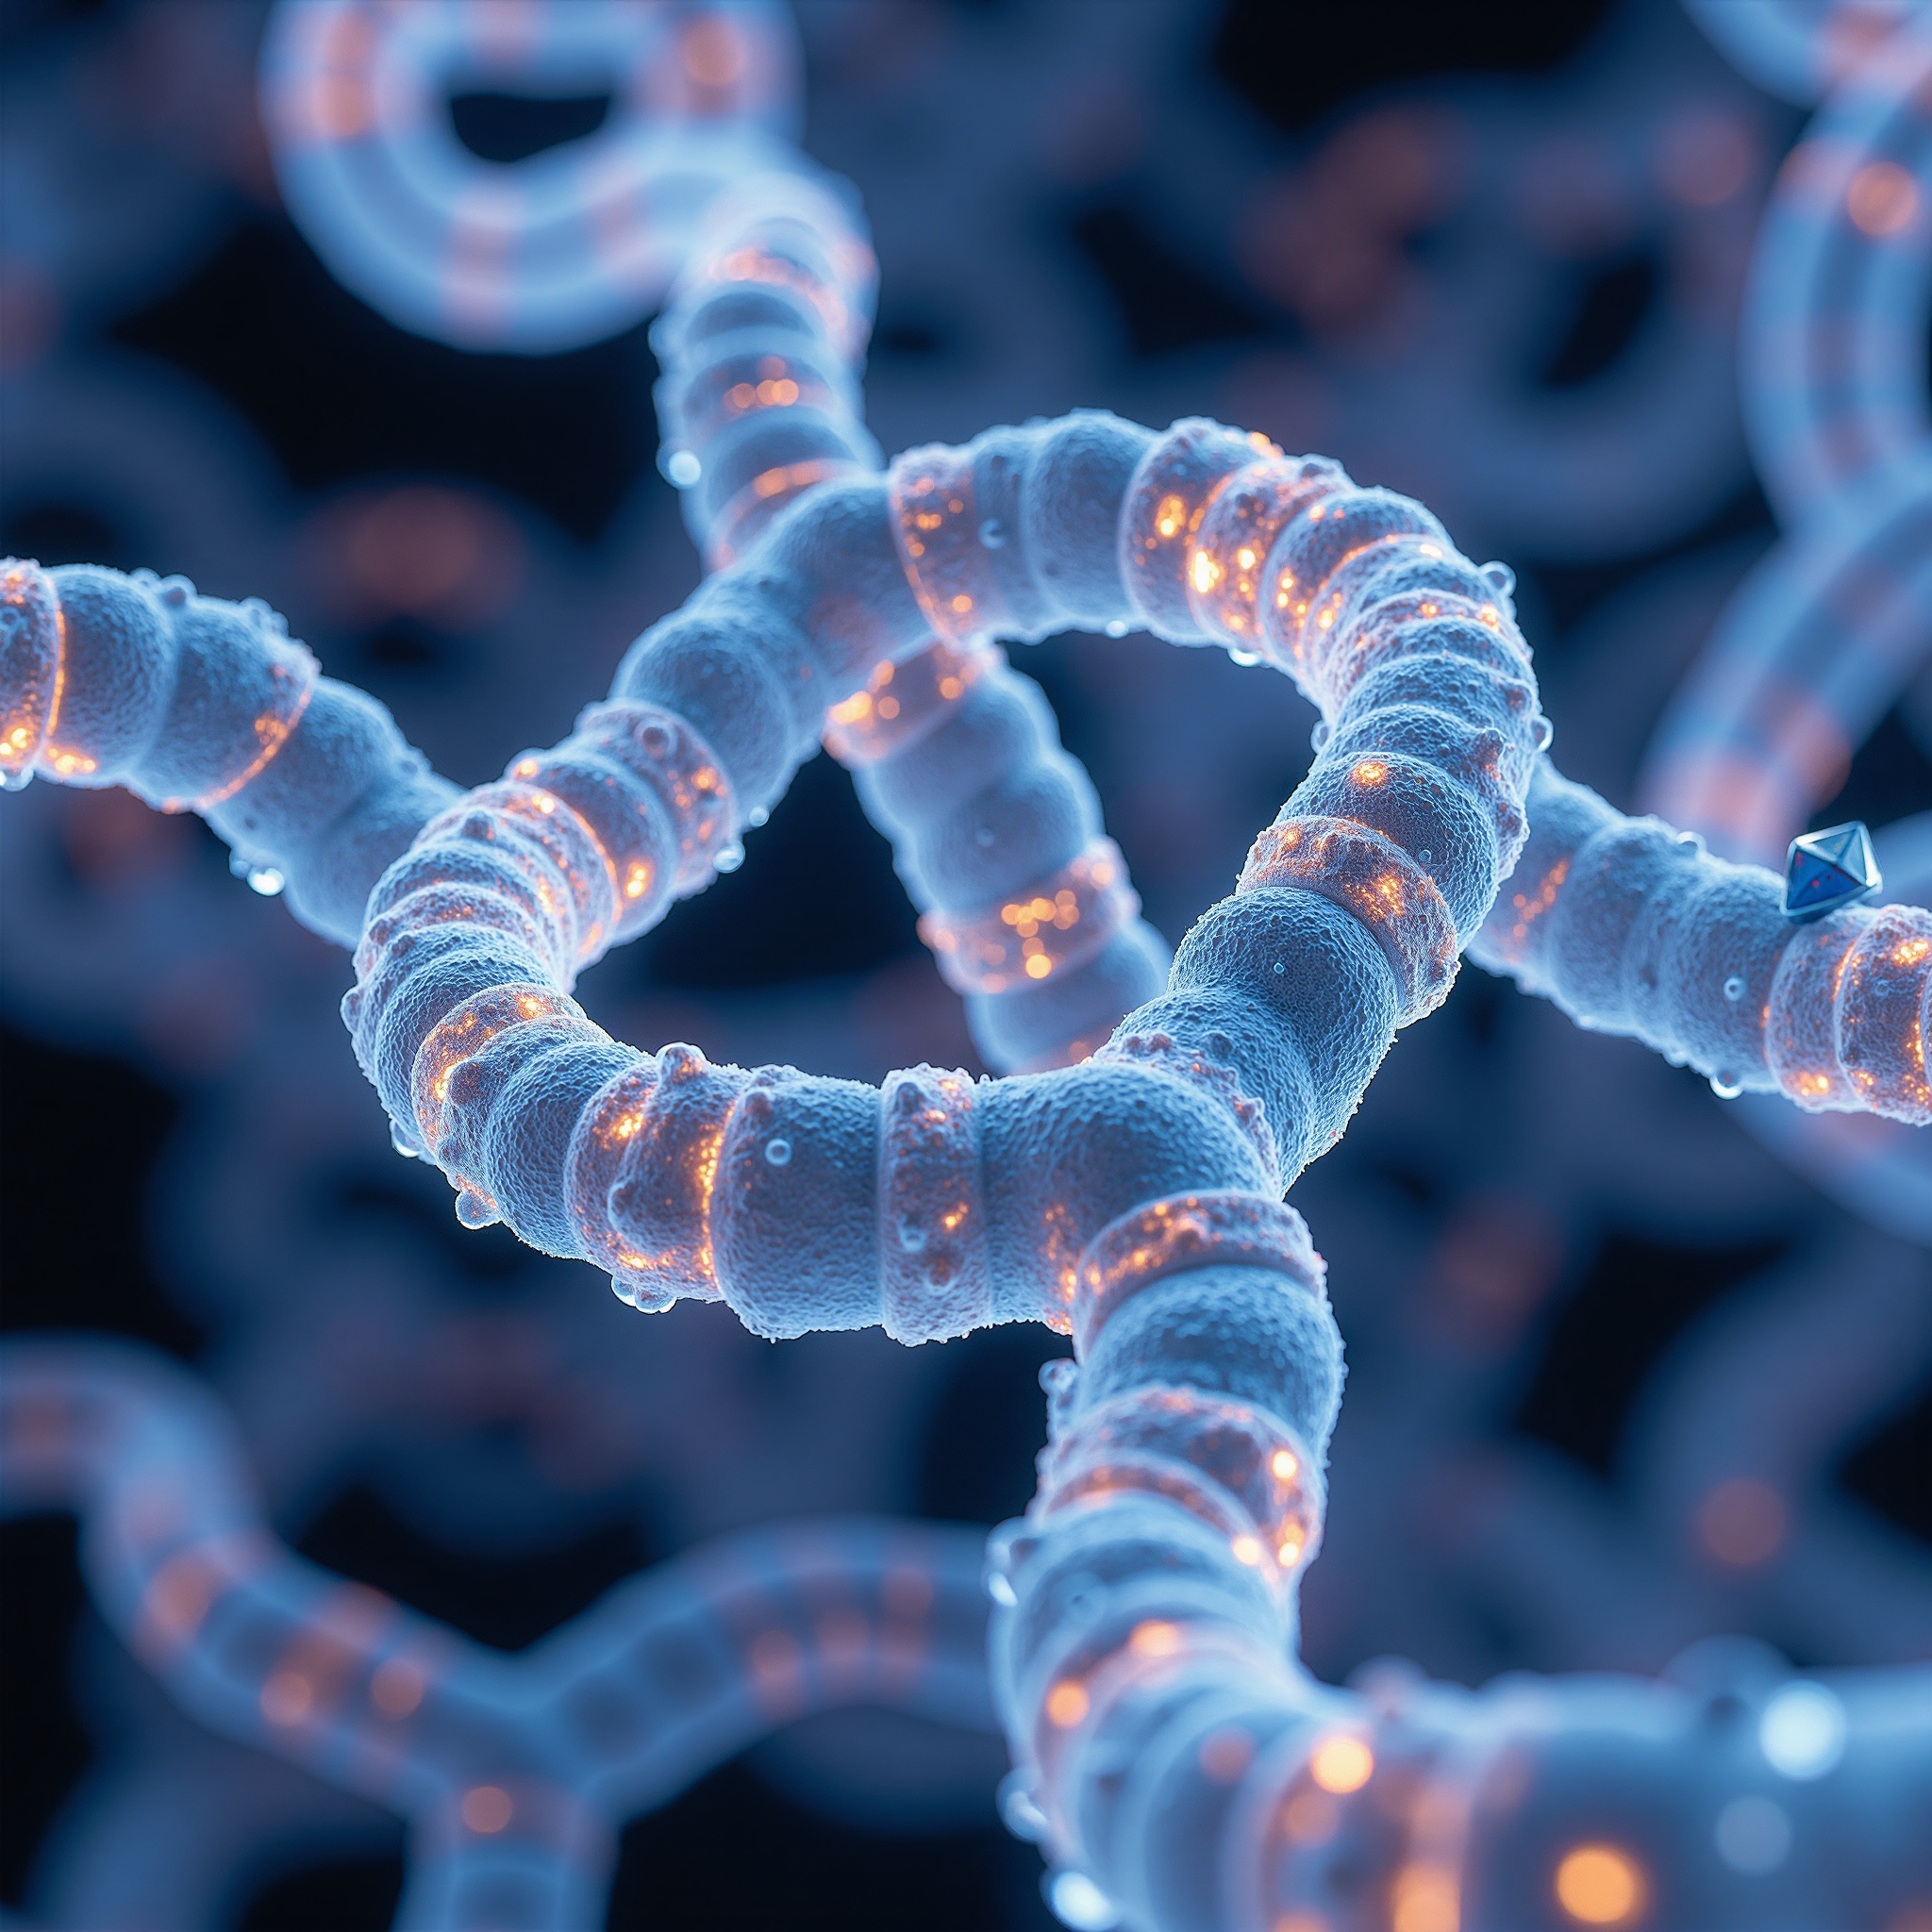
交联密度经过精确调控:过低则无法实现薄膜的增强性能,过高则会导致脆化。我们的工艺将交联度控制在最优水平,在最大化强度的同时赋予优异的收缩记忆性——即薄膜在重新加热时“记住”原始尺寸并强力收缩的能力。
步骤 3:加热与拉伸——锁定收缩记忆
交联后,将薄膜重新加热至略高于其结晶熔点的确切温度,随后在机器方向(MD)和横向(TD)进行双向拉伸。该双向取向工艺使交联分子链定向排列并“锁定”收缩记忆。拉伸比经过精确设计,以确保各产品等级达到指定的收缩率:通常横向(TD)为40–70%,机器方向(MD)为20–40%。
此步骤真正定义了薄膜的性能特性。均匀的加热与受控拉伸确保整卷薄膜的收缩行为一致,消除可能导致包装完整性的薄弱点和收缩不均现象。
步骤 4:冷却与定型——最终质量稳定
拉伸薄膜在受控条件下快速冷却,以“固定”取向的分子结构。此冷却阶段至关重要:冷却过慢会导致薄膜部分松弛,丧失部分收缩记忆;冷却过快则可能因内应力引起卷曲或卷材尺寸不稳定。
冷却后,薄膜经过在线检测系统,检查厚度均匀性、表面缺陷及收缩性能样本。仅符合所有质量标准的薄膜才会被卷成成品卷并出货。
为何选择交联 PE 热缩膜?
交联工艺相较于传统 PE 热缩膜具有显著优势:抗撕裂和抗穿刺性能更强、透明度更高、收缩力更紧且更均匀,即使在高包装速度下也能确保优异的密封完整性。无论是工业零部件、饮料多包装还是消费品,交联 PE 热缩膜都能为您的产品提供所需的耐用性和展示效果。